Proces malowania Rollanda
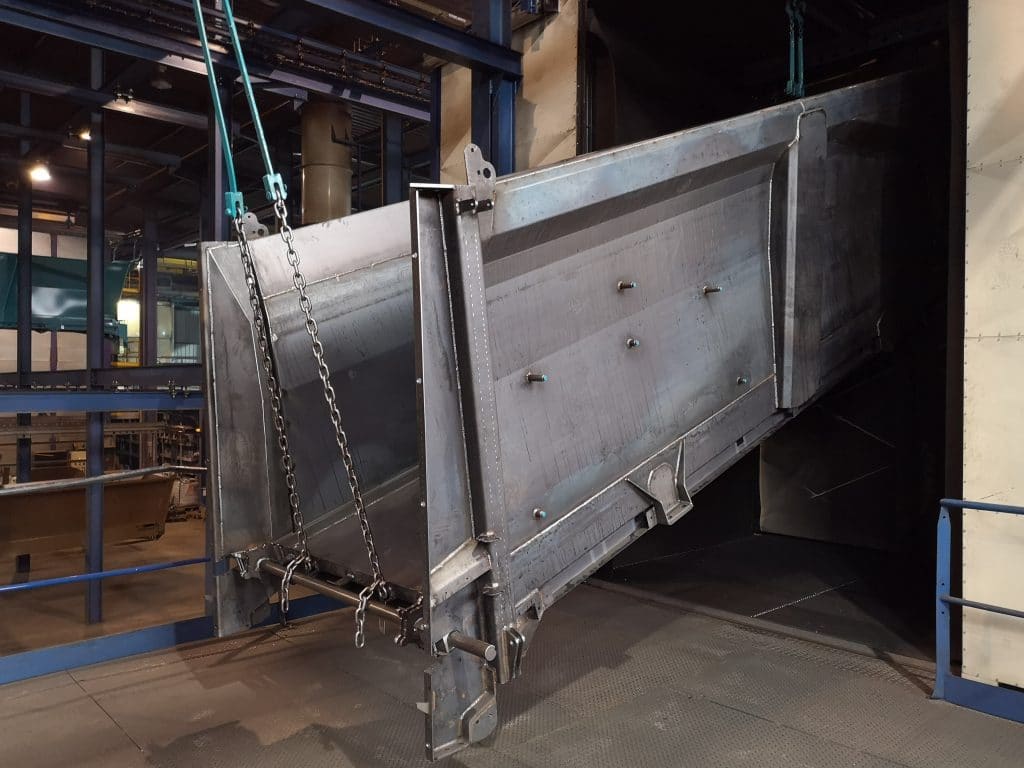
1) Śrutowanie mechaniczne
System ROLL-LINK, opracowany przez firmę Rolland, ułatwia zaczepienie siłowników automatycznego układu kierowniczego w maszynach Rollspeed , Rollroc , Rollmax lub Ampliroll . Oś skrętna jest stale sterowana przez wbudowany układ hydrauliczny, z 1 lub 2 siłownikami umieszczonymi na dyszlu i połączonymi z ciągnikiem za pomocą systemu ROLL-LINK.
Układ hydrauliczny jest zamknięty i zawiera 1 lub 2 kule wypełnione azotem, które utrzymują ciśnienie i pochłaniają czekoladę.
System ten można również wykorzystać jako oś skrętną, jeśli ciągnik z przodu nie jest przygotowany do ROLL-LINK. (Z wyjątkiem serii Ampliroll )
2) Obróbka powierzchni
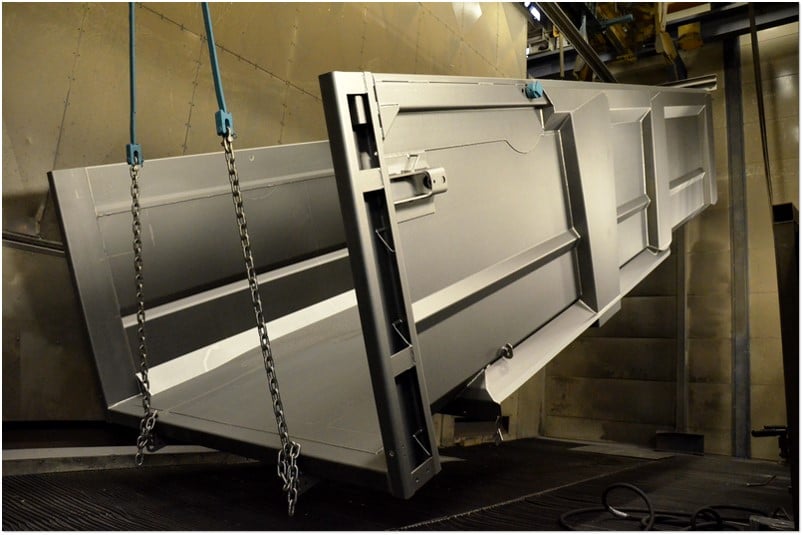
Drugi etap obejmuje obróbkę powierzchni strumieniami wysokociśnieniowymi i 4 kąpielami zanurzeniowymi . Ten etap nazywa się „obróbką powierzchniową” i jest realizowany w 5 różnych kąpielach.
- Pierwsza łazienka jest wyposażona w rampy i dysze spryskujące , działające zgodnie z zasadą czyszczenia pod wysokim ciśnieniem. To etap odtłuszczania na gorąco (50°C), który usuwa cały kurz i pozostałości metalu.
- Druga kąpiel umożliwia całkowite zanurzenie w gorącej kąpieli fosforanowej. Ten etap całkowicie kończy odtłuszczanie, nawet wewnątrz rur. Fosforanowanie to proces chemicznej ochrony, który znacznie poprawia ochronę antykorozyjną powłoki malarskiej.
- Trzykrotne płukanie i spryskiwanie wodą demineralizowaną kończą proces przygotowania . Ten ostatni etap polega na usunięciu wszystkich produktów chemicznych, uniknięciu osadów soli i uzyskaniu idealnie czystej powierzchni do nałożenia powłoki kataforetycznej.
3) Kataforeza (podstawowy proces antykorozyjny)
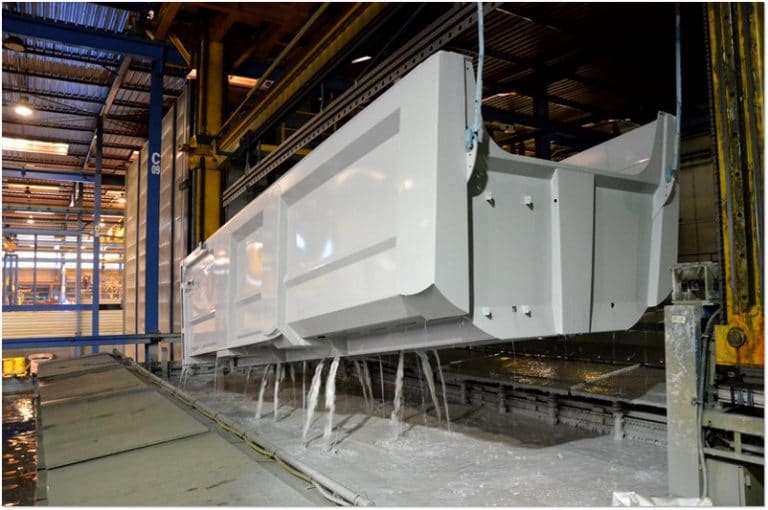
Ta technika malowania polega na zanurzeniu przedmiotu w kąpieli z farbą rozpuszczalną w wodzie, umieszczeniu przedmiotu jako katody (stąd nazwa kataforeza) i połączeniu cząstek farby w zawiesinie w kąpieli od anody do katody za pomocą prądu elektrycznego.
- Cząsteczki farby równomiernie przylegają do całej powierzchni zanurzanego elementu, nawet wewnątrz tuby lub wnęk.
- Następnie części zanurzane są w dwóch kolejnych wannach płuczących, gdzie następuje ultrafiltracja, w której usuwany jest nadmiar farby. Wanny te stanowią ogniwa łączące z wanną kataforetyczną, wykorzystującą zasadę odwróconej kaskady. W ten sposób każda nadwyżka farby wraca do wanny głównej.
- Podobnie jak cała instalacja, ten proces techniczny jest całkowicie zautomatyzowany, a wiele parametrów jest codziennie sprawdzanych przez nasz zespół ekspertów (pH, przewodność elektryczna, suche ekstrakcje, temperatura, % cząstek itp.).
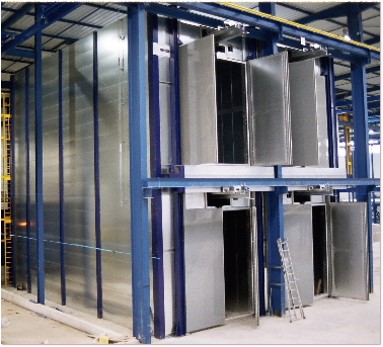
- Aby zakończyć ten trzeci etap, wszystkie elementy są utwardzane w piecu w temperaturze 210°C; ten etap chemiczny nazywa się polimeryzacją. Czas utwardzania w piecu zależy od rodzaju elementu (powierzchni, grubości itp.).
Korzyści z kataforezy:
- Powlekana jest cała powierzchnia elementu , łącznie z ukrytymi przestrzeniami i ostrymi krawędziami (w przeciwieństwie do procesu malowania pistoletem elektrostatycznym)
- Standardowa warstwa o grubości około 30 mikronów. Kontrola grubości odbywa się z dokładnością do mikrona i odbywa się poprzez rygorystyczną kontrolę czasu zanurzenia, temperatury kąpieli, naprężenia i intensywności na dźwigu.
- Jednorodna powłoka kataforetyczna zapewnia doskonałą odporność na korozję i dobre przygotowanie pod końcową aplikację powłoki proszkowej.
- Skuteczność powlekania w procesie kataforezy sięga 99%. Niskie zużycie rozpuszczalników sprawia, że proces jest przyjazny dla środowiska.
4) Powłoka wierzchnia
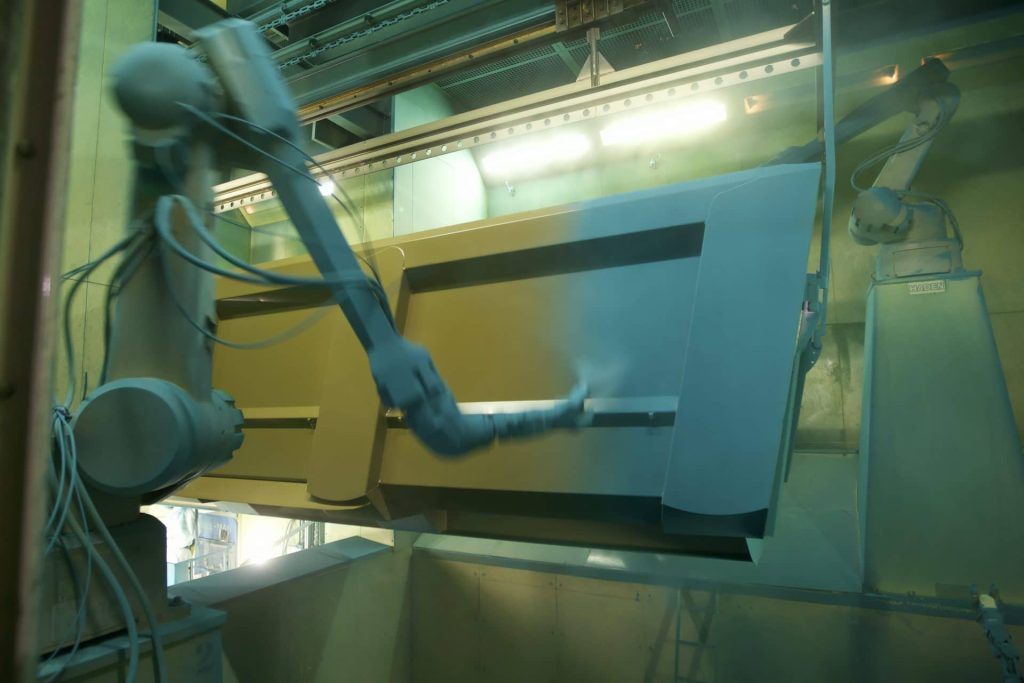
- Ostatnim etapem jest nakładanie powłoki wierzchniej. Elementy trafiają do zrobotyzowanej kabiny lakierniczej. Pięć wieloosiowych robotów lakierniczych nakłada proszek, poruszając się po wcześniej zaprogramowanych, określonych trajektoriach.
- Proces ten jest niezanieczyszczający i wolny od rozpuszczalników . Obwód działa poprzez recykling proszku, aby uniknąć odpadów. Proszek jest żywicą poliestrową nadającą się do gotowania.
- Proces zrobotyzowany obejmuje ręczne, sterowane malowanie wstępne i końcowe. Farba poliestrowa charakteryzuje się wysoką odpornością na promieniowanie UV i warunki atmosferyczne, a także wytrzymałością mechaniczną.
- Podobnie jak w przypadku kataforezy, etap ten kończy się utwardzaniem w piecu , którego czas trwania również zależy od rodzaju części (powierzchni, grubości itp.).
- Po schłodzeniu i przeprowadzeniu licznych kontroli jakości części są gotowe do montażu